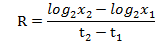Tokopedia

Tokopedia
Jas Hujan

STIPAP VS USU

PTKI VS Teknik Kimia USU

Asap Cair dan Manfaatnya

Google My Business (Google Place) Untuk Bisnis Lokal Berkembang

Kenapa Wikipedia Selalu Teratas di Pencarian Google

Showing posts with label semester 5. Show all posts

Makalah Produksi Bersih

http://3.bp.blogspot.com/-SW3JrvKUC_g/VP74aOVZjeI/AAAAAAAAAJc/5ISvrLQF-fA/s1600/Copy-of-300x250-sitebuilder_128.gif
BAB I
PENDAHULUAN

1.1 Latar Belakang Minimalisasi Limbah
      Banyaknya kasus pencemaran lingkungan yang diakibatkan oleh limbah industri dewasa ini telah mendorong terjadinya pergeseran paradigma di dalam penanganan limbah industri tersebut. Pergeseran paradigma yang dimaksud adalah perubahanend of pipe treatment menjadi pollution prevention principle. Hal ini berarti penanganan limbah dilakukan bukan setelah limbah tersebut terbentuk, tetapi pengelolaannya diupayakan sedemikian rupa mulai daribahan baku sampai akhir pemakaian produk agar dihasilkan limbah seminimalmungkin. Upaya ini lebih bersifat proaktif dengan melibatkan berbagai disiplin ilmu. Dengan menguasai paket teknologi minimisasi limbah dan pemanfaatan ulang material berbahaya dalam limbah (Panggabean, 2000).
      Pengelolaan limbah pada dasarnya bertujuan untuk mengendalikan pencemaran yang disebabkan oleh kegiatan industri. Secara hirarki, upaya pengelolaan limbah tersebut dapat dilihat pada Gambar 1. Pada gambar tersebut terlihat upaya pengelolaan limbah yang pertama sekali diupayakan adalah meminimisasi limbah dengan cara reduksi pada sumbemya dan diikuti dengan pemanfaatan limbah baik di dalam pabrik (on-site), maupun di luar pabrik (off-site) tersebut. Reduksi limbah pada sumbernya adalah upaya untuk mengurangi volume, konsentrasi, toksisitas, dan tingkat bahaya limbah yang akan menyebar di lingkungan, secara preventif langsung pada sumber pencemar. Pemanfaatan limbah adalah upaya mengurangi volume, konsentrasi, toksisitas, dan tingkat bahaya yang menyebar di lingkungan, dengan cara memanfaatkannya melalui cara penggunaan kembali (reuse), daur ulang (recycle), perolehan kembali (recovery). Setelah upaya minimisasi limbah dilakukan dengan maksimal, kemudian limbah yang terbentuk selanjutnya diolah dengan memperhatikan baku mutu limbah yang berlaku. Setiap upaya pengolahan limbah umumnya akan menghasilkan sisa akhir, misalnya lumpur (sludge). Sisa akhir proses pengolahan limbah tersebut sebelum dibuang ke lingkungan, harus diolah terlebih dahulu (Panggabean, 2000).

1.2 Tujuan Makalah
Adapun tujuan minimalisasi limbah adalah:
1. Mengetahui penyebab pencemaran lingkungan yang dihasilkan oleh proses produksi
2. Mengetahui minimalisasi limbah pada produksi bersih
3. Mengetahui salah satu cara minimalisasi limbah adalah ekoefisiensi dari dampak lingkungan dan ekonomi.

1.3 Perumusan Masalah
Adapun perumusan masalah dari makalah “Minimalisasi Limbah” adalah:
1. Pengertian produksi bersih dan teknik pelaksanaannya.
2. Analisa neraca massa pada proses industri dalam meminimalisasi limbah.
3. Hubungan ekoefisiensi dengan produksi bersih


BAB II
TINJAUAN PUSTAKA
2.1 Definisi Produksi Bersih
      Konsep Cleaner Production dicetuskan oleh United Nation Environmental Program (UNEP) pada bulan Mei 1989. UNEP menyatakan bahwa Cleaner Production merupakan suatu strategi pengelolaan lingkungan yang bersifat preventif, terpadu dan diterapkan secara kontinu pada proses produksi, produk dan jasa untuk meningkatkan eko-efisiensi sehingga mengurangi resiko terhadap kesehatan manusia dan lingkungan.

Gambar 2.1 Teknik Produksi Bersih
(Hidayat, 2012)

2.2 Teknik Pelaksanaan Produksi Bersih
      Ada beberapa teknik pelaksanaan produksi bersih adalah (Afmar, 1999):
1. Pengurangan pada Sumber
    Pengurangan pada sumber merupakan pengurangan atau eliminasi limbah pada sumbernya. Upaya ini meliputi:
a. Perubahan produk
   Perancangan ulang produk, proses dan jasa yang dihasilkan sehingga akan terjadiperubahan produk, proses dan jasa. Perubahan ini dapat bersifatkomprehensif maupun radikal. Dapat dilakukan dengan tiga cara, yaitu:
Ø Subsitusi produk
Ø Konservasi produk
Ø Perubahan komposisi produk
b. Perubahan Material Input
   Perubahan material input dilaksanakan untuk mengurangi atau menghilangkan bahan berbahaya dan beracun yang masuk atau digunakan dalam proses produksi sehingga dapat menghindari terbentuknya limbah B3 dalam proses produksi.
c. Volume Buangan Diperkecil
    Ada dua macam cara yang dapat dilakukan, yaitu:
Ø Pemisahan
  Pemisahan limbah dimaksudkan untuk memisahkan limbah yang bersifat racun dan berbahaya dengan limbah yang tidak beracun. Teknologi ini dipakai untuk mengurangi volume limbah dan menaikan jumlah limbah yang dapat diolah kembali.
Ø Mengkonsentrasikan
    Mengkonsentrasikan limbah pada umumnya untuk menghilangkan sejumlah komponen. Dilakukan dengan pengolahan fisik, misalnya pengendapan atau penyaringan. Komponen yang terpisah dapat digunakan kembali.
(Dwi dan Susanti, 1997)
d. Perubahan Teknologi
  Perubahan teknologi mencakup modifikasi proses dan peralatan. Tujuannya untuk mengurangi limbah dan emisi. Perubahan teknologi dapat dilaksanakan mulai dari yang sederhana dalam waktu singkat danbiaya yang murah sampai perubahan yang memerlukan investasi tinggi. Pengeluaran biaya yang tinggi untukmemodifikasi peralatan akan diimbangi dengan adanya penghematan bahan, kecepatan produksi dan menurunnya biaya pengolahan limbah (Dwi dan Susanti, 1997).
e. Penerapan Operasi yang Baik (good house keeping)
   Praktek operasi yang baik (good house keeping) adalah salah satu pilihanpengurangan pada sumber, mencakup tindakan prosedural, administratif atau institusional yang dapat digunakan diperusahaan untuk mengurangi terbentuknya limbah. Penerapan operasiini melibatkan unsur-unsur:
Ø Pengawasan terhadap prosedur-prosedur operasi
Ø Loss prevention
Ø Praktek manajemen
Ø Segregasi limbah
Ø Perbaikan penanganan material
Ø Penjadwalan produk
    Peningkatan good housekeeping umumnya dapat menurunkan jumlahlimbah antara 20 sampai 30% denganbiaya yang rendah.
2. Daur Ulang
    Daur ulang merupakan penggunaan kembali limbah dalam berbagai bentuk, di antaranya:
a. Dikembalikan lagi ke proses semula
b. Bahan baku pengganti untuk proses produksi lain
c. Dipisahkan untuk diambil kembali bagian yang bermanfaat
d. Diolah kembali sebagai produk samping
   Walaupun daur ulang limbah cenderungefektif dari segi biaya dibanding pengolahanlimbah, ada hal yang harus diperhatikanyaitu bahwa proses daur ulang limbah harusmempertimbangkan semua upayapengurangan limbah pada sumber telahdilakukan.

2.3 Analisa Neraca Massa pada proses

Gambar 2 Neraca Massa dan Energy pada Proses
(Foelkel, 2008).
     Analisa pada proses industri dapat dengan menganalisa neraca massa dan energi dan juga utilitas yang bertujuan untuk menemukan proses yang tidak efisien sehingga bisa diambil langkah yang dapat meminimalkan kerugian.
     Neraca massa yakni menerangkan jalannya bahan baku kedalam proses produksi. Neraca massa ini bisa dianalisa secara keseluruhan area proses namun bisa juga dianalisa dengan area yang lebih kecil yakni pada suatu alat proses (sistem). Neraca massa ini berprinsip pada hukum konservasi yang menyatakan bahwa segala sesuatu yang memasuki sebuah proses atau sistem keluarannya harus memiliki nilai yang sama seperti awal. Bagaimanapun ada situasi dimana ada terjadi reaksi kimia yang menyebabkan terjadinya peubahan berat, bentuk fisik dan volume. Hal seperti ini juga harus dihitung. Makanya untuk neraca yang kompleks akan lebih baik jika menyertakan orang yang memiliki kemampuan teknik untuk menyelesaikan masalah neraca diatas. Neraca massa dan energi dengan prinsip produksi bersih dengan orientasi terhadap lingkungan maka perlu dilakukan observasi dari proses terhadap dampaknya pada lingkungan. Sejak adanya pembentukan sisa dan adanya kehilangan massa dari proses, maka neraca pantas untuk diidentifikasi dan menghitungnya
    Kemudian neraca massa dan energi memiliki tujuan sebagai berikut :
Ø Untuk mengidentifikasi jalannya proses terhadap bahan baku didalam pabrik, yang memperhitungkan akumulasi, penyimpanan, perubahan dan kerugian ( losses)
Ø Untuk mengidentifikasi sisa serta polusi yang muncul dalam proses
Ø Untuk mengetahui perhitungan utama dari proses
Ø Untuk menghitung kerugian serta emisi
Ø Untuk mengeditifikasi proses yang tidak efisien
Ø Untuk menentukan nilai dari kerugian dan limbah
Ø Untuk memberikan cara peralakuan untuk meminimasi limbah dan ketidak efisienan
     Pengertian dibawah ini dibutuhkan untuk menerapkan neraca massa dan energi :
Ø Bagian mana dari proses atau tahap yang ingin dimonitor?
Ø Parameter apa yang ingin dihitung
Ø Apa unit kontrolnya (system)
Ø Aliran inlet dan outlet mana yang masuk dan keluar dari system
Ø Yang mana yang diidentifikasi, penyimpanan sementara atau akhir
Ø Berapa periode evaluasi
Ø Tahap penting yang mana diidentifikasi serta kunci dari operasi (key operations)
Ø Variabel apa yang ditemukan yang saling bersangkutan
   Kemudian laju alir dasar harus digambarkan, yang menerangkan aliran inlet dan outlet serta penyimpanan, akumulasi dan perubahan kimia ( chemical transformation). Untuk melakukan semua ini pengukuran yang dapat diandalkan atau data yang mungkin dibutuhkan, biasanya tidak tersedia di pabrik, seperti suhu, tekanan, laju alir, konsentrasi, ketetapan, level penyimpanan, dll. Jika memungkinkan lembar kerja excel harus dikembangkan untuk mengubah neraca ini menjadi alat optimasi untuk operator. Setelah neraca siap pada beberapa tahap-tahap terakhir adalah menginterpretasikan apa yang dihasilkan, dengan maksud agar memungkinkan untuk menghitung beberapa perhitungan efisiensi, yield dan kualitas dari operasi. Penentuan ini mungkin dihubungkan dengan biaya, yang memfasilitasi pembuat keputusan dalam kasus ini dimana investasi tentulah dibutuhkan (Foelkel, 2008).

2.4 Langkah-Langkah Produksi Bersih pada Bagian Proses
     Langkah dibawah ini berdasarkan dari teknik-teknik dari produksi bersih yakni house keepingdan substitusi bahan baku sekunder:
Ø Perbanyak isolasi untuk pipa aliran steam dan alat proses yang menghasilkan panas agar tidak terjadi heat loss
Ø Carilah cara agar panas yang ingin dibuang /dilepas dari suatu proses bisa dimanfaatkan untuk pemanfaatan proses lain (heat recovery) sehingga dapat menekan biaya bahan bakar untuk pemanasan. Misalnya panas dari reaksi eksoterm dalam sebuah reactor dimanfaatkan untuk memproduksi steam.
Ø Gunakan juga energy alternative yang bisa dimanfaatkan untuk bisa di supply ke proses seperti pemanfaatan energy matahari, biogas dari limbah organic, dan briket dari limbah padat.
Ø Gunakan bahan bakar yang memiliki efek rumah kaca yan terkecil

(Victoria,2008)

2.5 Ekoefisiensi dan Produksi Bersih
    Menurut Kamus Lingkungan Hidup dari Kementerian Lingkungan Hidup Republik Indonesia, ekoefisiensi didefinisikan sebagai suatu konsep efisiensi yang memasukkan aspek sumber daya alam dan energi atau suatu proses produksi yang meminimumkan penggunaan bahan baku, air dan energi serta dampak lingkungan per unit produk. Produksi bersih menurut UNEP (2003) merupakan suatu strategi pengelolaan lingkungan yang bersifat preventif dan terpadu, sehingga perlu diterapkan secara terus menerus pada proses produksi dan daur hidup produk dengan tujuan untuk mengurangi resiko terhadap manusia dan lingkungan.
     Ekoefisiensi dan produksi bersih mempunyai konsep yang sama. Keduanya seperti dua sisi mata uang yaitu berbeda pola pandangnya, namun ditilik dari metoda outputnya hampir serupa. Perbedaan yang jelas diantara keduanya adalah ekoefisiensi bermula dari isu efisiensi ekonomi yang punya manfaat lingkungan positif, sedangkan produksi bersih bermula dari isu-isu efisiensi lingkungan yang punya manfaat ekonomi positif.
    Tujuan ekoefisiensi adalah untuk mengurangi dampak lingkungan per unit yang diproduksi dan dikonsumsi. Dengan mengurangi sumber daya diperlukan bagi terbentuknya produk serta pelayanan yang lebih baik maka bisnis dapat mencapai keuntungan karena mempunyai daya saing. Produksi bersih bertujuan untuk mencegah dan meminimalkan terbentuknya limbah atau bahan pencemar lingkungan di seluruh tahapan produksi. Upaya-upaya dilakukan untuk meningkatkan efisiensi penggunaan bahan baku, bahan penunjang dan energi di seluruh tahapan produksi.Penerapan produksi bersih dapat melindungi sumberdaya alam dan dimanfaatkan secara berkelanjutan.
Ekoefisiensi menjamin keberlanjutan ketersediaan sumber daya alam (materi dan energi). Di dalam industri konsep ini dapat diimplementasikan melalui penghematan (efisiensi) penggunaan bahan baku, energi dan air, minimalisasi kecelakaan kerja serta minimalisasi limbah. (Zaenuri, 2011).
Ekoefisiensi dapat dicapai dengan cara penyediaan barang -barang dengan hargayang cukup kompetitif dan jasa yang memuaskan kebutuhan manusia, dan membawa hidup menjadi lebih berkualitas, sementara secara progresif mengurangi dampak ekologi dan intensitas sumberdaya di seluruh siklus hidup pada tingkatan dimana paling tidak sama dengan kapasitas daya dukung bumi (WBCSD, 2000). World Business Council for Sustainable Development mengusulkan 7 fokus generik perbaikan sesuai ekoefisiensi (WBCSD, 2000) :
1. Mengurangi intensitas material
2. Mengurangi intensitas energi
3. Mengurangi penyebaran substansi beracun
4. Meningkatkan kemampu daur-ulangan
5. Memaksimalkan penggunaan bahan terbaharui
6. Meningkatkan masa hidup produk
7. Meningkatkan intensitas jasa

2.6 Prinsip Ekoefisiensi dan Produksi Bersih
    Produksi bersih (cleaner production) dan ekoefisiensi berhubungan erat. Produksi bersih dipandang sebagai suatu mekanisme memperbaiki keluaran lingkungan, yang mana juga berakibat pada manfaat finansial. Ekoefisiensi berfokus lebih dekat pada perbaikan keluaran bisnis, melalui penggunaan manajemen lingkungan yang diperbaiki dan efisiensi
sumberdaya.
   Ekoefisiensi dan produksi bersih melibatkan upaya-upaya untuk meningkatkan efisiensi penggunaan bahan dan energi yang efisien di seluruh tahapan produksi akan mencegah dan meminimalkan terbentuknya limbah di seluruh tahapan produksi. Prinsip atau konsep ini akan melindungi sumberdaya alam dan dapat dimanfaatkan secara berkelanjutan. Prinsip-prinsip pokok dalam strategi produksi bersih (ekoefisiensi) menurut Kementerian Lingkungan Hidup dituangkan dalam 5R (rethink, reuse,reduce, recovery, recycle).
Prinsip ekoefisiensi ditekankan pada strategi utama yaitu upaya pencegahan dan pengurangan (elimination, reduce), tetapi apabila masih menimbulkan limbah, maka dilakukan strategi pengelolaan limbah yaitu pakai ulang (reuse), daur ulang (recycle) dan pungut ulang (recovery).


2.7 Perangkat Ekoefisiensi
      Terdapat 3 (tiga) perangkat eko-efisiensi menurut GTZ-Pro LH (2007), meliputi :
1. Good Housekeeping/GHK (Tata kelola yang apik)
   Pengelolaan internal yang baik (good housekeeping) berkaitan dengan sejumlah langkah praktis berdasarkan akal sehat yang dapat segera diambil oleh badan usaha dan atas inisiatif mereka sendiri untuk meningkatkan operasi mereka, dan menyempurnakan prosedur organisasional dan keselamatan tempat kerja dengan memperhatikan kebersihan, keapikan lingkungan kerja dan kinerja proses produksi. Dengan demikian ini merupakan sarana manajemen untuk pengelolaan biaya, pengelolaan lingkungan hidup dan perubahan organisasional. Bilamana kesemua bidang ini cukup dipertimbangkan, “tiga kemenangan” (ekonomi, lingkungan, organisasi) dapat dicapai dan keberhasilan proses perbaikan secara kontinyu dalam perusahaan dapat terwujud (GTZ-P3U, 2000).
Praktek good housekeeping mencakup tindakan prosedural, administratif atau institusional yang dapat digunakan di perusahaan untuk meminimalisasi penggunaan bahan baku, energi, air dan meminimalisasi serta mendaur ulang limbah yang dapat mengurangi biaya dan ongkos produksi. Good housekeeping dapat dilaksanakan dengan cara memperhatikan tata cara penyimpanan, penanganan dan pengangkutan bahan yang baik, pencegahan kebocoran dan ceceran, dan sebagainya. Penerapan operasi ini meliputi kegiatan : pengawasan terhadap, prosedur- prosedur operasi, perbaikan penanganan material, segregasi limbah, penjadwalan produk, praktek manajemen dan pemeliharaan preventif.
2. Environment Oriented Cost Management/EoCM (Manajemen Biaya Berorientasi Lingkungan)
 Manajemen Biaya Berorientasi Lingkungan bertujuan untukmemberikan informasi dalam pengambilan keputusan untuk perbaikankinerja lingkungan, ekonomi dan organisasional. Perhitungan ekonomi dilakukan terhadap setiap langkah proses yang melibatkan materi, energi, tenaga kerja dan peralatan. Pada setiap langkah proses, biaya produksi dan besarnya keluaran bukan produk (KBP) dihitung dalam kurun waktu 1 tahun. Dari hasil perhitungan tersebut akan teridentifikasi langkah proses yang mempunyai nilai KBP dan menyebabkan dampak lingkungan yang tinggi.
Pendekatan Manajemen Biaya Berorientasi Lingkungan secara garis besar dilakukan dalam enam tahap:
a. Mengidentifikasi langkah proses yang mempunyai KBP dan dampaklingkungan yang dominan
b. Menganalisa pengaruh terkait dengan biaya resiko dan bahaya dampaklingkungan
c. Menganalisa sebab timbulnya KBP
d. Mengembangkan upaya- upaya alternatif untuk meminimumkan KBP
e. Melaksanakan rencana aksi yang dipilih
f. Mengintegrasikannya dalam struktur di perusahaan.
3. Chemical Management/CM (Pengelolaan Bahan Kimia)
    Pengelolaan bahan kimia merupakan upaya perbaikan pengelolaanbahan kimia agar dapat diperoleh penghematan biaya, mengurangi dampak lingkungan, meningkatkan keselamatan dan kesehatan kerja, danmeningkatkan daya saing. Pendekatan pengelolaan bahan kimia dilakukan dengan dua tahap, yaitu :
a. Mengenali daerah rawan (hot spot)
  Pada tahap ini dilakukan identifikasi kehilangan bahan kimia dan bahaya bahan kimia bagi karyawan dan lingkungan, untuk selanjutnya dilakukan penanganan terhadap permasalahan tersebut. Dalam Chemical Management, dikenal 4 (empat) prinsip dasar penanganan bahan kimia, yaitu: Eliminasi bahaya (dengan tidak menggunakan bahan kimia berbahaya atau dengan menggantinya dengan bahan yang bahayanya lebih rendah), Beri jarak/ penghalang antara bahan kimia dengan pekerja, Sediakan ventilasi, Perlindungan pekerja dengan alat pelindung diri (APD).
b. Inventarisasi bahan kimia
  Pada tahap ini, dilakukan identifikasi menyeluruh terhadap bahankimia yang disimpan dan digunakan serta membentuk informasi terstrukturuntuk mengidentifikasi dan melakukan upaya peningkatan secaraberkesinambungan. Kesuksesan penerapan eko-efisiensi pada perusahaansangat dipengaruhi oleh beberapa faktor, antara lain :
1) Pengambilan keputusan
   Pengambilan keputusan mutlak diperlukan dalam penerapan ekoefisiensi karena merupakan awal dari adanya perubahan. Pengambilan keputusan merupakan hak penuh dari pemilik perusahaan, dan jika diperlukan dibantu dengan konsultan. Keputusan yang diambil disesuaikan dengan besarnya skala prioritas suatu rencana aksi dan kemampuan finansial perusahaan.
2) Motivasi
   Motivasi untuk terus melaksanakan perbaikan perlu dimiliki oleh perusahaan dan didukung oleh seluruh karyawan. Sehingga penerapan eko-efisiensi tidak dirasakan sebagai beban, namun sebagai suatu kebutuhan.
3) Komitmen
    Perusahaan dan seluruh karyawan harus memiliki komitmen yang besar dalam mensukseskan suatu perubahan yang disepakati. Rasa memiliki karyawan terhadap perusahaan membantu menumbuhkan komitmen dalam melakukan perbaikan.
4) Kebiasaan
  Perubahan-perubahan yang telah disepakati sebelumnya, perlu dijadikan suatu kebiasaan bagi karyawan. Pihak manajemen puncak perlu melakukan pemantauan dan evaluasi terhadap penerapan ekoefisiensi secara berkala untuk menjamin karyawan melakukan perubahan itu sebagai suatu kebiasaan
5) Hubungan top management dengan karyawan
   Kebersamaan antara pihak manajemen perusahaan dengan seluruh karyawan sangat diperlukan dalam menerapkan suatu perubahan. Rasa kebersamaan dan komunikasi yang intensif antara kedua belah pihak akan memudahkan dalam penyampaian masukan dan kritik terhadap perubahan, sehingga bisa diambil tindakan yang lebih tepat. Tentunya, hasil dari penerapan eko-efisiensi tidak hanya dinikmati oleh perusahaan, namun juga oleh karyawan dan masyarakat, baik dari segi finansial, lingkungan dan organisasional.

2.8 Non Product Output (NPO/KBP)
    Keluaran bukan produk (KBP) atau Non Product Output (NPO) didefinisikan sebagai seluruh materi, energi dan air yang digunakan dalam prosesproduksi namun tidak terkandung dalam produk akhir (GTZ-ProLH, 2007).Total biaya keluaran bukan produk merupakan penjumlahan biaya KBP dari input, Biaya KBP dari proses produksi dan biaya KBP dari output. Secara umum,total biaya KBP berkisar antara 10% - 30% dari total biaya produksi. 2. 1.
1. Bentuk keluaran bukan produk dapat diidentifikasi sebagai berikut :
a. Bahan baku yang kurang berkualitas
b. Barang jadi yang ditolak atau di luar spesifikasi produk yang ditentukan(semua tipe)
c. Pemrosesan kembali (reprocessing)
d. Limbah padat (beracun/ tidak beracun)
e. Limbah cair (jumlah dari kontaminan, keseluruhan air yang tidak terkandung
dalam produk final)
f. Energi yang tidak terkandung dalam produk akhir (seperti uap, listrik, oli,
diesel, dan lain- lain)
g. Emisi (termasuk kebisingan dan bau)
h. Kehilangan dalam penyimpanan
i. Kerugian pada saat penanganan dan transportasi (internal maupun eksternal)
j. Pengemasan barang
k. Klaim pelanggan dan trade returns
2. Kerugian karena kurangnya perawatan
   Kerugian karena permasalahan kesehatan dan lingkungan. Dalam perhitungan Keluaran bukan produk (KBP) terdapat beberapa catatan yaitu:
a. Lebih baik perkiraan secara kasar yang benar daripada dihitung teliti namun salah
b. Memikirkan apa yang akan direduksi, bila KBP dikurangi
c. Ada kemungkinan- kemungkinan berbeda dalam mengalokasikan biaya KBP
d. Menghindari perhitungan ganda
e. Tidak perlu berlebihan dalam memperkirakan penghematan.
  Dengan menganalisa masukan dan keluaran proses produksi secara terperinci, perusahaan mempunyai kesempatan untuk melihat lebih dekat terhadap proses produksi dan mengidentifikasi peluang lebih lanjut guna mengurangi biaya produksi dan meningkatkan produktivitas. Konsep keluaran bukan produk (KBP)dapat dilihat pada gambar 2.

Gambar 2. Konsep Keluaran Bukan Produk (KBP)
(Sumber : Eimer dalam Kementrian Negara Lingkungan Hidup, 2007)

BAB III
KESIMPULAN
     Adapun kesimpulan dari penulisan makalah “Minimalisasi Limbah” adalah:
1. Menerapkan produksi bersih dalam pabrik industri kimia merupakan salah satu alternatif peminimalisasiaan limbah.
2. Ekoefisiensi dalam hubungannya dengan produksi bersih merupakan kombinasi yang mengkaji masalah ekonomi dan dampak lingkungan terhadap peminimalisasian limbah.
3. Teknik-teknik pelaksanaan produksi bersih adalah pengurangan pada sumber dan daur ulang.


DAFTAR PUSTAKA
Costantin, dkk. 2008. Cleaner Production Assessment Technical, Economic, Environmental and Financial Assessment of Generated Options. Pdf. Project Finance Through Life
Dwi dan Susanti. 1997. Studi Penerapan Produksi Bersih (Studi Kasus Pada Perusahaan Pulp and Paper Serang). Jurnal Teknik Lingkungan. Universitas Diponegoro : Semarang
Foelkel, Celso. 2008. Eco-Efficiency and Cleaner Production For The Eucalyptus Pulp and Paper Industry. Eucalyptus Online Book. Celsius Degree Press
Hidayat, Nur. 2012. Produksi Bersih, Artikel. Universitas Brawijaya : Malang.
Panggabean, Sahat M. 2000. Minimisasi Limbah pada Pusat Pengembangan Pengelolaan Limbah Radioaktif. Buletin Limbah. Vol 3 No.1.
Victoria. 2008. Hints and Tips For Improving Resource Efficiency In Your Business. Artikel. Epa Victoria Department.
Cara

Makalah Bioproses

http://3.bp.blogspot.com/-SW3JrvKUC_g/VP74aOVZjeI/AAAAAAAAAJc/5ISvrLQF-fA/s1600/Copy-of-300x250-sitebuilder_128.gif
PERTUMBUHAN

   Pertumbuhan merupakan proses bertambahnya ukuran atau subtansi atau massa zat suatu organisme, misalnya kita makhluk makro ini dikatakan tumbuh ketika bertambah tinggi, bertambah besar atau bertambah berat. Pada organisme bersel satu pertumbuhan lebih diartikan sebagai pertumbuhan koloni, yaitu pertambahan jumlah koloni, ukuran koloni yang semakin besar atau subtansi atau massa mikroba dalam koloni tersebut semakin banyak, pertumbuhan pada mikroba diartikan sebagai pertambahan jumlah sel mikroba itu sendiri. Pertumbuhan merupakan suatu proses kehidupan yang irreversible artinya tidak dapat dibalik kejadiannya.
   Pertumbuhan didefinisikan sebagai pertambahan kuantitas konstituen seluler dan struktur organisme yang dapat dinyatakan dengan ukuran, di ikuti pertambahan jumlah, pertambahan ukuran sel, pertambahan berat atau massa dan parameter lain. Sebagai hasil pertambahan ukuran dan pembelahan sel atau pertambahan jumlah sel maka terjadi pertumbuhan populasi mikroba (Zaldi, 2009). 
    Hidup ini pada dasarnya berhubungan dengan pertumbuhan. Fenomena pertumbuhan dapat dipelajari ilmiah dari dua sudut pandang yang berbeda:
a. Pada tingkat sel atau organisme: Di sini, tersetel seluler (metabolik dan peraturan) proses-proses yang mendasari peningkatan panjang dan volume, divisi dan replikasi yang menarik. Proses-proses ini dapat dipelajari tanpa melihat pada populasi secara keseluruhan.
b. Pada tingkat populasi: Berikut peningkatan jumlah individu atau ukuran populasi dan deskripsi matematika dan pemodelan yang menarik. Strictly berbicara, ini adalah studi tentang propagasi (Jerman: Vermehrung), namun demikian pertumbuhan jangka umumnya digunakan. Hal ini dapat dipelajari dan dimodelkan tanpa pengetahuan mekanisme seluler (Widdel, 2010).
Mikroorganisme tumbuh di berbagai lingkungan. Beberapa seperti itu panas sementara yang lain seperti itu dingin. Beberapa asam yang penuh kasih. Beberapa membutuhkan kelembaban yang tinggi. Lainnya tidak. Beberapa dapat mentolerir tinggi garam (saline) lingkungan. Banyak memerlukan kehadiran oksigen, tapi beberapa tidak (Janke, 2002). 
          Berikut faktor yang mempengaruhi proses pertumbuhan:
1. Faktor instrinsik
a. Aktivitas air (aw)
     Pertumbuhan dan metabolisme mikroba memerlukan air dalam bentuk yang tersedia. Air yang dimaksudkan adalah air bebas atau air yang tidak terikat dalam bentuk ikatan dengan komponen – komponen penyusun bahan pangan lain. Oleh karena itu, besarnya kadar air suatu bahan pangan bukan merupakan parameter yang tepat untuk menggambarkan aktivitas mikroba pada bahan pangan. Aktivitas kimia air atau sering diistilahkan aktivitas air (water activity = aw) merupakan parameter yang lebih tepat untuk mengukur aktivitas mikroba pada bahan pangan. Sebagian besar mikroba (terutama bakteri) tumbuh baik pada bahan pangan yang mempunyai aw 0,9 – 0,97.
b. Nilai pH
     Hampir semua mikroba tumbuh pada tingkat pH yang berbeda. Sebagian besar bakteri tumbuh pada pH mendekati netral (pH 6,5 – 7,5). Pada pH di bawah 5,0 dan di atas 8,0 bakteri tidak dapat tumbuh dengan baik, kecuali bakteri asam asetat yang mampu tumbuh pada pH rendah dan bakteri Vibrio sp. yang dapat tumbuh pada pH tinggi.
c. Kandungan Nutrisi
      Fungsi utama nutrisi adalah sebagai sumber energi, bahan pembentuk sel dan aseptor elektron di dalam aksi yang menghasilkan energi. Nutrisi yang diperlukan mikroba meliputi air, sumber karbon, sumber mitrogen, sumber septor elektron, sumber mineral dan faktor tumbuh.
d. Senyawa antimikroba
    Beberapa bahan pangan mempunyai senyawa antimikroba alamiah yang dapat menghambat pertumbuhan mikroba, misalnya laktinin, anticoliform dan laktoperoksidase yang terdapat dalam susu.
2. Faktor Ekstrinsik
a. Suhu
    Suhu merupakan faktor fisika yang sangat penting pengaruhnya terhadap pertumbuhan dan kegiatan mikroba. Suhu dapat mempengaruhi lamanya fase lag, kecepatan pertumbuhan, konsentrasi sel, kebutuhan nutrisi, kegiatan enzimatis dan komposisi sel. Berdasarkan pada kisaran suhu pertumbuhannya, mikroba dapat dikelompokkan menjadi 4 (empat), yaitu thermofil, mesofil, psikhrofil dan psikhrotrof.
b. Kelembaban udara relatif
       Kelembaban udara relatif berhubungan dengan aktivitas air (aw). Pangan yang mempunyai nilai aw rendah apabila ditempatkan pada lingkungan yang mempunyai kelembaban udara yang relatif tinggi akan mudah menyerap air. Semakin banyak air yang terserap akan meningkatkan nilai a w sehingga pangan tersebut mudah dirusak oleh bakteri. Sebaliknya, pangan yang mempunyai nilai aw tinggi apabila ditempatkan pada lingkungan yang mempunyai kelembaban udara relatif rendah akan mengalami kehilangan air sehingga nilai aw–nya akan menurun. Akan tetapi, hal ini berakibat menurunkan mutu pangan tersebut karena terjadi pengerutan.
c. Susunan gas di atmosfir
       Berdasarkan kebutuhan oksigen sebagai aseptor elektron, mikroba dapat dibedakan menjadi 2 (dua) golongan, yaitu aerob dan anaerob. Mikroba aerob adalah mikroba yang menggunakan oksigen sebagai sumber aseptor elektron terakhir dalam proses bioenerginya. Sebaliknya, mikroba anaerob adalah mikroba yang tidak dapat menggunakan oksigen sebagai sumber aseptor elektron dalam proses bioenerginya.

3. Faktor Implisit.
a. Sinergisme
         Sinergisme adalah kemampuan dua atau lebih organisme untuk melakukan perubahan (biasanya perubahan kimia), dimana tanpa adanya kerjasama diantaranya, masing-masing organisme tersebut tidak dapat melakukannya sendiri. Faktor-faktor yang berkaitan dengan sinergisme adalah nutrisi, perubahan nilai pH, perubahan potensial redoks, perubahan aktivitas air (aw), penghilangan zat anti mikroba dan kerusakan struktur biologis.
b. Antagonisme
       Antagonisme adalah kematian atau terhambatnya pertumbuhan suatu organisme yang disebabkan oleh organisme lain yang mempengaruhi lingkungan pertumbuhan organisme pertama. Faktor-faktor yang mempengaruhi antagonisme antara lain: penggunaan nutrisi, perubahan nilai pH, perubahan potensial redoks, pembentukan zat-zat antimikroba dan bakteriofag.
4. Faktor Pengolahan
       Mikroba spesifik yang terdapat di dalam bahan pangan dapat dikurangi jumlahnya oleh berbagai jenis metode pengolahan atau pengawetan pangan. Jenis-jenis pengolahan/pengawetan pangan yang berpengaruh terhadap kehidupan mikroba, antara lain suhu tinggi, suhu rendah, penambahan bahan pengawet dan irradiasi.
(Zulaikhah, 2005)


KINETIKA PERTUMBUHAN
         Ketika sejumlah kecil sel hidup diinokulasi ke dalam medium yang mengandung nutrisi penting pada kondisi yang cocok untuk pertumbuhan, misalnya temperatur, pH, dll, sel tersebut akan tumbuh. Untuk organism uniselular yang melakukan pembelahan diri saat tumbuh, pertumbuhan biomassa diiringi dengan pertumbuhan jumlah sel yang ada.
Syarat agar biomassa dapat tumbuh :
a. Inokulum hidup dan aktif
b. Adanya sumber energy
c. Nutrisi
d. Tidak ada Inhibitor
e. Kondisi fisik dan kimia yang cocok
(Alim, 2012)
Hubungan antara laju pertumbuhan spesifik (m) dari populasi mikrooerganisme dan konsentrasi substrat (S) adalah hal yang penting untuk ilmu dari bioteknologi. Hubungan ini digambarkan dalam susunan hasil data percobaan. Data empiris untuk pertumbuhan mikroba telah dikemukakan oleh Monod (1942).
dimana miu      = laju pertumbuhan spesifik
miumax = laju pertumbuhan spesifik maksimum,
S = konsentrasi substrat,
Ks = konstanta substrat jenuh (konsentrasi substrat pad setengah mmax )
Pada model monod, laju pertumbuhan itu berhubungan dengan konsentrasi dari substrat tunggal yang dibatasi melalu parameter dari mmax dan Ks. Monod juga menghubungkan koefidien hasil (Yx/s) dengan pertumbuhan spesifik biomassa (m) dan laju spesifik penggunaan substrat (q).
KONSTANTA PERTUMBUHAN

Monod (1942) membagi konstanta pertumbuhan menjadi tiga bagian utama:
  • Pertumbhan total (total growth)
Yakni perbedaan densitas bakteri awal dengan maksimumnya atau dituliskan

Dimana xmaks = densitas maksimal
X0 = densitas awal
  • Laju pertumbuhan eksponensial (exponential growth rate )
Yakni laju pertumbuhan selama periode fase eksponensial. Dapat dituliskan :


  • Pertumbuhan lag dan waktu lag

Ini sering disebut sebagai fase perlambatan tetapi ini tidak memuaskan sehingga monod mendefenisikannya sebagai perbedaan antara waktu pengamatan (t r ) ketika kultur mencapai densitas tertentu (xr ) yang dipilih sampai fase eksponensial saja dan waktu ideal dimana densitas yang sama akan tercapai (ti ) hingga laju pertumbuhan ekponensial.


FASE PERTUMBUHAN
Gambar 1.1 Grafik Fase Pertumbuhan Terhadap Waktu
1. Fase Lag/ Fase Adaptasi
Jika mikroba dipindahkan ke dalam suatu medium, mula mula akan mengalami fase adaptasi untuk menyesuaikan dengan kondisi lingkungan di sekitarnya. Lamanya fase adaptasi ini dipengaruhi oleh beberapa factor,diantaranya:
  • Medium dan lingkungan pertumbuhan
Jika medium dan lingkungan pertumbuhan sama seperti medium danlingkungansebelumnya, mungkin tidak diperlukan waktu adaptasi. Tetapi jika nutrientyangtersedia dan kondisi lingkungan yang baru berbeda dengan sebelumnya,diperlukan waktu penyesuaian untuk mensintesa enzim-enzim.
  • Jumlah inokulum
Jumlah awal sel yang semakin tinggi akan mempercepat fase adaptasi.
2. Fase eksponensial atau logaritmik
merupakan fase peningkatan aktivitas perubahan bentuk maupun pertambahan jumlah mencapai kecepatan maksimum sehingga kurve nya dalam bentuk eksponensial. Peningkatanaktivitas ini harus diimbangi oleh banyak faktor, antara lain :faktor biologis,misalnya bentuk dan sifat mikroorganisme terhadap lingkungan yang ada, asosiasi kehidupan diantara organisme yang bersangkutan dan faktor nonbiologis, misalnya kandungan hara di dalam medium kultur, suhu, kadar oksigen, cahaya, bahan kimia dan lain-lain. Jika faktor-faktor di atas optimal, maka peningkatan kurve akan tampak tajam atau semakin membentuk sudut tumpul terhadap garis horizontal (waktu).
3. Fase retardasi atau pengurangan
Fase retardasi merupakan fase dimana penambahan aktivitas sudah mulai berkurang atau menurun yang diakibatkan karena beberapa faktor, misalnya : berkurangnya sumber hara, terbentuknya senyawa penghambat dan lain sebagainya.
4. Fase Stationer
Pada fase ini jumlah populasi sel tetap karena jumlah sel yang tumbuh sama dengan jumlah sel yang mati. Ukuran sel pada fase ini menjadi lebihkecil karena sel tetap membelah meskipun zat-zat nutrisi sudah habis.Karena kekurangan zat nutrisi, sel kemungkinan mempunyai komposisi yang berbeda dengan sel yang tumbuh pada fase logaritmik. Pada fase ini sel-sel lebih tahan terhadap keadaan ekstrim seperti panas, dingin, radiasi, dan bahan-bahan kimia.
5. Fase Kematian
Pada fase ini sebagian populasi mikroba mulai mengalamikematian karena beberapa sebab yaitu:
  • Nutrien di dalam medium sudah habis.
  • Energi cadangan di dalam sel habis.
Kecepatan kematian bergantung pada kondisi nutrien, lingkungan, dan jenis mikroba.
(Hamdiyanti, 2010 dan Winarsih, dkk.,2011)
        Pada kenyataannya bahwa gambaran kurve pertumbuhan mikroorganisme tidak linear seperti yang dijelaskan di atas jika faktor-faktor lingkungan yang menyertainya tidak memenuhi persyaratan. Beberapa penyimpangan yang sering terjadi, misalnya : fase lag yang terlalu lama karena faktor lingkungan kurang mendukung.

METODE PENGUKURAN PERTUMBUHAN
MIKROORGANISME

    Jumlah sel dapat dihitung dari jumlah sel total yang tidak membedakan jumlah sel hidup atau mati, dan jumlah sel hidup (viable count). Jumlah total sel mikroba dapat ditetapkan secara langsung dengan pengamatan mikroskopis, dalam bentuk sampel kering yang diletakkan di permukaan gelas benda (slide) dan dalam sampel cairan yang diamati menggunakan metode counting chamber, misalnya dengan alat Petroff-Hausser Bacteria Counter (PHBC) untuk menghitung bakteri atau dengan alat haemocytomete runtuk menghitung khamir, spora, atau sel-sel yang ukurannya relatif lebih besar dari bakteri. Jumlah sel hidup dapat ditetapkan dengan metode plate count atau colony count,dengan cara ditaburkan pada medium agar sehingga satu sel hidup akan tumbuh membentuk satu koloni, jadi jumlah koloni dianggap setara dengan jumlah sel. Cara iniada dua macam, yaitu metode taburan permukaan ( spread plate method) dan metode taburan (pour plate method) (Jaelani, 2012).
Dengan keterangan diatas kita dapat mengetahui bahwa metode pengukuran bakteri ada 2 macam yakni secara langsung dan tidak langsung.
1. Contoh metode langsung hitungan mikroskopik
Yakni menggunakan hemositometer yang Digunakan untuk mengukur pertumbuhan bakteri pada susu
Keuntungan dari metode ini yakni cepat dalam pengerjaannya dan kekurangannya, yaitu tingkat kesalahan tinggi dan untuk sel ukuran kecil sulit teramati.
Metode ini tidak sesuai untuk sel yang densitasnya rendah
2. Contoh metode tidak langsung adalah
· berdasarkan kekeruhan, bila suspensi biakan cair dan homogen
· Berdasarkan berat kering sel, bila suspensi biakan kental dan tidak homogen
· Berdasarkan kadar nitrogen, bila suspensi biakan kental dan tidak homogen
· Berdasarkan aktivitas biokimia, menggunakan uji mikrobiologis
Proses ini menggunakan alat spektrofotometri, dengan alat ini dapat ditentukan nilai absorbansi (a) atau kerapatan optik (OD).

FAKTOR-FAKTOR LINGKUNGAN YANG MEMPENGARUHI PERTUMBUHAN BAKTERI
Pertumbuhan sel bakteri sangat dipengaruhi oleh factor yang ada di sekitarnya. Factor ini juga akan menetukan fase yang terjadi pada pertumbungan sel bakteri. Factor-faktor yang mempengaruhi pertumbuhan bakteri diantaranya
1. Suhu
Tinggi dan rendah suhu akan mempengaruhi laju pertumbuhan bakteri, sebab bakteri dibagi menjadi tiga bagian berdasarkan suhu berkembangnya yakni
  • Psikrofil
Yakni bakteri yang dapat tumbuh pada suhu 0 0C sampai 20 0C. Suhu optimumnya sekitar 15 0C. Karakteristik istimewa dari semua bakteri psikrofil adalah akan tumbuh pada suhu 0 – 5 0C.
  • Mesofil adalah
Yakni bakteri yang dapat tumbuh pada suhu 20 0C sampai 45 0C. karakteristik istimewa bakteri mesofil adalah kemampuannya untuk tumbuh pada suhu tubuh 37 0C dan tidak dapat tumbuh pada suhu di atas 45 0C.
  • Termofil
yakni bakteri yang dapat hidup pada suhu tinggi diatas 60 0C
2. pH
pH dapat mempengaruhi pertumbuhan sel mikroba. Hamdiyati (2010) menyatakan pH dibagi menjadi pH optimum, pH minimum dan pH maksimum. Rentang pH bagi pertumbuhan bakteri antara 4 – 9 dengan pH optimum 6,5 – 7,5.
3. Kebutuhan oksigen,
Oksigen digunakan sebagai akseptor elektron dalam proses respirasi. Namun yang menggunakan oksigen ini hanya jenis bakteri aerob saja sedangkan bakteri anaerob tidak memerlukan oksigen.
4. Salinitas ,
Berdasarkan kebutuhan akan garam (NaCl), maka mikroorganisme dapat dikelompokkan menjadi :

  • Non halofil
Yakni tidak perlu garam
  • Halotoleran
Perlu garam tetapi hanya sedikit
  • Halofil (NaCl 10-15%)
  • Halofil ekstrim
KOMUNIKASI ANTAR SEL
      Pada tumbuhan dan hewan dikenal komunikasi antar sel menggunakan molekul signal ekstraseluler (ligan). Ini merupakan cara organisme untuk mengontrol metabolisme sel, pertumbuhan, diferensiasi jaringan, sintesis dan sekresi protein serta mengatur komposisi cairan ekstraseluler. Molekul sinyal ini disintesis dan di sekresikan oleh adanya sel sinyal dan hanya menghasilkan respon spesifik pada sel target yang memiliki reseptor untuk molekul sinyal yang spesifik. Pada organisme multiseluler, molekul sinyal dapat berupa molekul hidrofilik atau hidrofobik. Kedua kelompok molekul ini memiliki mekanisme yang berbeda dalam aktivasi proses-proses dalam sel.
Beberapa molekul signal hidrofibik, misalnya steroid, retinoid dan tiroksin dapat berfungsi ke dalam sel dan berikatan dengan reseptor intraseluler. Reseptor intraseluler (RC) ada 2 macam, yaitu reseptor yang terdapat di sitoplasma (Cytoplasmic Receptor) dan di dalam inti sel (Nuclear Receptor). Berbagai molekul kecil hidrofilik seperti (asam amino, lipid, dan asetilkolin), peptide dan protein digunakan untuk komunikasi antar sel.
      Molekul signal berupa hormon steroid (estradiol, progesteron, testosteron), vitamin D3 dan asam retinoic dapat menembus membran sel dan berikatan dengan reseptor spesific intraseluler dan membentuk kompleks hormon-reseptor, kemudian translokasi ke dalam inti sel dan berikatan dengan elemen DNA yang responsif terhadap kompleks hormon-reseptor. Ini menyebabkan diaktifkannya gen target untuk mensintesis protein tertentu.
Khairulanam (2012) mengatakan, Cara komunikasi antar sel lainnya adalah melalui reseptor yang terdapat dipermukaan membran sel (reseptor membran). Dalam hal ini molekul ligan bekerja sebagai ligan yang berikatan dengan molekul komplemen pada permukaan luar membran sel. Ikatan ini menyebabkan perubahan komponen reseptor di dalam sel atau menginduksi respons seluler yang spesifik.proses-proses tersebut dikenal dengan signal transduksi. Salah satu kelompok reseptor pada permukaan membran mengaktivasi protein G yang dikenal dengan G protein-coupled receptors (GPCRs),yang di temukan pada semua sel eukariotik,mulai dari yeast hingga manusia.Genum manusia misalnya mengkode beberapa ribu GCPR.Termasuk di sini reseptor pada mata,peraba,perasa,beberapa reseptor neurotrasmiter dan reseptor hormon yang mengontrol metabolisme karbohidrat dan asam amino.

DAFTAR PUSTAKA
Alim, Tantri. 2012. Biologi Sel dan Molekuler. Diakses pada tanggal 20 Oktober 2014
Khairulanam. 2012. Komunikasi Sel. Diakses pada tanggal 20 Oktober 2014
Hamdiyanti, Yanti. 2010. Pertumbuhan Dan Pengendalian Mikroorganisme II. Diakses pada tanggal 18 Oktober 2014
Jaelani, Yusuf. 2012. Pertumbuhan Mikroba. Diakses tanggal 20 Oktober 2014
Monod, Jaques. 1942. The Growth of Bacterial Cultures. Pasteur Institute : Paris
Okpolwasilli dan Nweke. 2005.Microbial Growth and Substrate Utilization Kinetic. Jurnal Bioteknologi. Vol. 5 no.4. Deparment of Microbiology. University of Port Harcourt.
Widdel, Friedrich. 2010. Theory and Measurement of Bacterial Growth. Grundpraktikum Mikrobiologie, 4. Sem. (B.Sc.). Universität Bremen. Bremen
Winarsih, Sri, Timoteus Nusan dan Yetti Wira Citerawati SY. 2011. Reproduksi dan Pertumbuhan Mikroorganisme. Program Studi Pendidikan Biologi Pascasarjana: Universitas Palangkaraya.
Zaldi. 2009. Faktor Lingkungan Abiotik dan Biotik yang Mempengaruhi Mikroba. Fakultas Perikanan dan Ilmu Kelautan. Universitas Muhammadiyah Pontianak. Pontianak
Zulaikhah, Siti Thomas. 2005. Analisis Faktor-Faktor yang Berhubungan dengan Pencemaran Mikroba Pada Jamu Gendong Di Kota Semarang. Program Pasca Sarjana. Universitas Diponegoro. Semarang
Cara

Laporan KTD Kenaikan Titik Didih

http://3.bp.blogspot.com/-SW3JrvKUC_g/VP74aOVZjeI/AAAAAAAAAJc/5ISvrLQF-fA/s1600/Copy-of-300x250-sitebuilder_128.gif
BAB I
PENDAHULUAN

1.1  Latar Belakang
Sifat koligatif, yaitu sifat larutan yang hanya tergantung pada konsentrasi partikel zat terlarut. Sifat koligatif tersebut terdiri atas penurunan tekanan uap, kenaikan titik didih, penurunan titik beku, dan tekanan osmosis. Sifat koligatif larutan dapat digunakan untuk menentukan massa molekul relatif, derajat ionisasi dan jumlah ion zat terlarut.
Pada tekanan udara luar 760 mmHg, air mendidih pada suhu 100°C. Dengan adanya zat terlarut menyebabkan penurunan tekanan uap larutan, sehingga pada suhu 100°C larutan air belum mendidih karena tekanan uapnya belum mencapai 760 mmHg. Untuk mencapai tekanan uap 760 mmHg maka perlu dipanaskan lebih tinggi lagi akibatnya larutan mendidih pada suhu lebih dari 100°C. Ini berarti bahwa titik didih larutan lebih tinggi daripada titik didih pelarut murninya. Selisih antara titik didih larutan dengan titik didih pelarut murni disebut kenaikan titik didih (DTb).
Adanya perbedaan titik didih antara aquadest dengan larutan lainnya yang melatarbelakangi percobaan ini dimana akan dicari seberapa besar kenaikan titik didih untuk setiap run sampel percobaan.

1.2    Perumusan Masalah
Adapun perumusan masalah percobaan kenaikan titik didih ini adalah:
1.    Bagaimana menentukan kenaikan titk didih beberapa larutan dengan metode Landsberger.
2.    Bagaimana pengaruh konsentrasi zat dari berbagai larutan terhadap kenaikan titik didih larutan.
3.    Bagaimana perbedaan kenaikan titik didih pada larutan elektrolit dan non elektrolit.
4.    Bagaimana perbedaan kenaikan titik didih dengan menggunakan sampel yang memiliki berat molekul yang sama.

1.3  Tujuan Percobaan
       Tujuan percobaan kenaikan titik didih ini adalah:
1.    Menentukan kenaikan titik didih dan penurunan tekanan uap dari beberapa larutan dengan metode Landsberger.
2.    Membuat grafik konsentrasi versus titik didih.
3.    Membuat grafik fraksi mol zat terlarut versus penurunan tekanan uap.
4.    Mempelajari pengaruh berat molekul terhadap kenaikan titik didih.

1.4  Manfaat Percobaan
Manfaat dari percobaan kenaikan titik didih ini adalah:
1.    Praktikan dapat menentukan kenaikan titik didih dengan metode Landsberger.
2.    Praktikan dapat membuat grafik konsentrasi versus titik didih.
3.    Praktikan dapat membuat grafik fraksi mol zat terlarut versus penurunan tekanan uap.
4.    Memahami pengaruh berat molekul terhadap kenaikan titik didih.

1.5  Ruang Lingkup Percobaan
Adapun ruang lingkup dari percobaan ini adalah:
1.  Praktikum kenaikan titik didih ini dilaksanakan di Laboratorium Kimia Fisika Departemen Teknik Kimia Fakultas Teknik Universitas Sumatera Utara.
2.  Batasan masalah pada percobaan ini adalah penentuan konsentrasi larutan, penentuan titik didih larutan, penurunan tekanan uap dan hubungan antara konsentrasi terhadap kenaikan titik didih larutan dan penurunan tekanan uap.
3. Bahan yang digunakan dalam percobaan ini adalah Maltosa (C12H22O11), Sukrosa (C12H22O11), Kalium Klorida (KCl), dan Aquadest (H2O), sedangkan alat yang digunakan adalah labu distilasi, neraca elektrik, termometer, gelas ukur, batang pengaduk, selang, pipa kapiler, bunsen, kaki tiga, selotip, statif, klem, mancis, dan alumunium foil.
4.  Percobaan ini dilakukan berdasarkan metode Landsberger dan sebanyak 4 run percobaan untuk setiap zat terlarut yang digunakan.


BAB II
TINJAUAN PUSTAKA

2.1    Sifat Koligatif Larutan
Bila suatu zat terlarut dilarutkan dalam suatu pelarut murni, maka sifat larutan itu berbeda dengan pelarut murni. Terdapat empat sifat fisik larutan yang mana empat sifat ini hanya bergantung pada jumlah molekul (partikel) zat terlarut dalam larutan itu, tidak tergantung pada jenis zat terlarut. Keempat sifat itu disebut dengan sifat koligatif larutan. Yang termasuk sifat koligatif larutan adalah:
1. Penurunan tekanan uap (ΔP)
2. Penurunan titik beku (ΔTf)
3. Kenaikan titik didih (ΔTb)
4. Tekanan osmotik (π)
        Keempat sifat itu nilainya hanya bergantung pada jumlah partikel zat terlarut. Semakin besar jumlah partikel zat terlarut, makin besar pula nilai sifat-sifat koligatifnya. Selain itu, keempat sifat koligatif tersebut saling berhubungan satu sama lain. Bila salah satu nilainya diketahui maka nilai-nilai lainnya dapat ditentukan. Tetapi baik dipahami bahwa sifat koligatif larutan ini hanya berlaku normal bila batasan-batasan di bawah ini dipenuhi yaitu:
1. Zat terlarut harus tidak menguap (non-volatile)
2. Konsentrasi zat terlarut kecil (larutan harus encer)
3. Zat terlarut bukan zat elektrolit, jadi harus zat non-elektrolit
        Di luar ketiga hal tersebut maka sifat koligatif larutan akan menunjukkan penyimpangan (abnormal). Kegunaan terpenting dari sifat koligatif ini adalah untuk menentukan berat molekul (Mr) suatu zat dalam larutan (Kadri, 2009).

2.2    Tekanan Uap
Seperti dalam kasus gas, energi kinetik molekul cairan tidak seragam tetapi bervariasi. Terdapat keteraturan dalam keragaman ini, dan distribusi energi kinetik ditentukan oleh hukum distribusi Boltzmann. Hukum ini menyatakan bahwa partikel yang paling melimpah adalah partikel dengan energi kinetik rata-rata, dan jumlah partikel menurun dengan teratur ketika selisih energi kinetiknya dengan energi kinetik rata-rata semakin besar.
        Beberapa molekul yang energi kinetiknya lebih besar dari energi kinetik rata-rata dapat lepas dari gaya tarik antarmolekul dan menguap. Bila cairan diwadahi dalam ruang tanpa tutup, cairan akan perlahan menguap dan akhirnya habis. Bila ruangnya memiliki tutup dan cairannya terisolasi, molekulnya kehilangan energinya dengan tumbukan dan energi kinetik beberapa molekul menjadi demikian rendah sehingga molekul tertarik dengan gaya antarmolekul pada permukaan cairan dan kembali masuk ke cairan. Ini adalahkondensasi uap dalam deskripsi makroskopik. Akhirnya jumlah molekul yang menguap dari permukaan cairan dan jumlah molekul uap yang kembali ke cairan menjadi sama mencapai kesetimbangan dinamik. Keadaan ini disebut kesetimbangan uap-cair.
        Tekanan uap cairan adalah salah satu sifat penting larutan. Dalam hal sistem biner, bila komponennya mirip ukuran molekul dan kepolarannya, misalnya benzen dan toluen, tekanan uap larutan dapat diprediksi dari tekanan uap komponennya. Hal ini karena sifat tekanan uap yang aditif. Bila larutan komponen A dan komponen B dengan fraksi mol masing-masing adalah xA dan xB berada dala kesetimbangan dengan fasa gasnya tekanan uap masing-masing komponen sebanding dengan fraksi molnya dalam larutan. Tekanan uap komponen A, pA,diungkapkan sebagai:
pA = pA0 . xA
pA0 adalah tekanan uap cairan A murni pada suhu yang sama. Hubungan yang mirip juga berlaku bagi tekanan uap B, pB. Hubungan ini ditemukan oleh kimiawan Perancis Francois Marie Raoult (1830-1901) dan disebut dengan hukum Raoult. Untuk larutan yang mengikuti hukum Raoult, interaksi antara molekul individual kedua komponen sama dengan interaksi antara molekul dalam tiap komponen. Larutan semacam ini disebut larutan ideal (Takeuchi, 2006).

2.3    Titik Didih
        Tekanan uap cairan meningkat dengan kenaikan suhu dan gelembung akan terbentuk dalam cairannya. Tekanan gas dalam gelembung sama dengan jumlah tekanan atmosfer dan tekanan hidrostatik akibat tinggi cairan di atas gelembung. Wujud saat gelembung terbentuk dengan giat disebut dengan mendidih, dan temperatur saat mendidih ini disebut dengan titik didih. Titik didih pada tekanan atmosfer 1 atm disebut dengan titik didih normal. Titik didih akan berubah bergantung pada tekanan atmosfer. Bila tekanan atmosfer lebih tinggi dari 1 atm, titik didih akan lebih tinggi dari titik didih normal. Sementara bila tekanan atmosfer lebih rendah dari 1 atm, titik didihnya akan lebih rendah dari titik didih normal. Titik didih dan perubahannya dengan tekanan bersifat khas untuk tiap senyawa. Jadi titik didih adalah salah satu sarana untuk mengidentifikasi zat. Titik didih ditentukan oleh massa molekul dan kepolaran molekul. Di antara molekul dengan jenis gugus fungsional polar yang sama, semakin besar massa molekulnya, semakin tinggi titik didihnya (Takeuchi, 2006).

2.4    Kenaikan Titik Didih
        Bila dibandingkan tekanan uap larutan pada suhu yang sama lebih rendah dari tekanan uap pelarutnya. Jadi, titik didih normal larutan, yakni suhu saat fasa gas pelarut mencapai 1 atm, harus lebih tinggi daripada titik didih pelarut. Fenomena ini disebut dengan kenaikan titik didih larutan. Dengan menerapkan hukum Raoult pada larutan ideal, kita dapat memperoleh hubungan berikut:
pA = p0A xA = p0A [nA /(nA + nB)]
(p0A- pA)/ p0A = 1 - xA = xB
xA dan xB adalah fraksi mol, dan nA dan nB adalah jumlah mol tiap komponen. Persamaan ini menunjukkan bahwa, untuk larutan ideal dengan zat terlarut tidak mudah menguap, penurunan tekanan uap sebanding dengan fraksi mol zat terlarut.
Untuk larutan encer, yakni nA + nB hampir sama dengan nA, jumlah mol nB dan massa pada konsentrasi molal mB diberikan dalam ungkapan.
xB = nB/(nA + nB) . nB/nA= nB/(1/MA) = MAmB
MA adalah massa molar pelarut A. Untuk larutan encer, penurunan tekanan uap sebanding dengan mB, massa konsentrasi molal zat terlarut B. Perbedaan titik didih larutan dan pelarut disebut dengan kenaikan titik didih, ΔTb. Untuk larutan encer, kenaikan titik didih sebanding dengan massa konsentrasi molal zat terlarut B.
ΔTb = Kb mB
Tetapan kesebandingan Kb khas untuk setiap pelarut dan disebut dengan kenaikan titik didih molal (Takeuchi, 2006).

2.5    Aplikasi Percobaan Kenaikan Titik Didih Dalam Industri “Pembuatan n-Butanol Dengan Proses Fermentasi”
        Bahan baku yang biasa digunakan untuk menghasilkan n-butanol pada proses fermentasi adalah molase. Molase merupakan hasil samping dari industri gula yang diperoleh setelah sukrosa dikristalisasi dan disentrifusi dari sari gula tebu.
Proses fermentasi molase menggunakan kultur bakteri. Bakteri ini dapat mengubah glukosa menjadi n-butanol dan gas. Molase bersama kultur bakteri dimasukkan ke dalam tangki fermentasi yang beroperasi pada kondisi aerob. Pada proses ini akan terbentuk gas CO2 dan hidrogen. Gas-gas ini ditampung untuk kemudian di recovery. Reaksi fermentasi:
(C6H10O5)x =>      C6H12O6 =>        CH3COCH3 + CH3CH2CH2OH + C2H5OH + CO2+ H2
Alkohol hasil fermentasi merupakan alkohol berkadar rendah yang disebut beer. Alkohol ini kemudian dibawa ke kolom beer. Kolom ini berjumlah 2 buah dan berfungsi untuk menaikkan konsentrasi alkohol yang diperoleh. Hasil atas beer kolom kedua dibawa ke kolom distilasi pertama untuk memisahkan aseton dari alkohol. Hasil bawah kolom beer dibawa ke kolom distilasi kedua untuk memperoleh n-butanol dengan kemurnian 96 %. Selain n-butanol, proses ini juga menghasilkan aseton dan etanol. Tiap 1 gallon molase mengandung 6 lb gula yang akan menghasilkan 1,45 lb n-butanol; 0,4 l­­­­b aseton ; dan 0,07 lb campuran etanol, CO2, dan hidrogen (Halimatuddahliana, 2004).


Gambar 2.1 Flowsheet Pembuatan n-Butanol Secara Fermentasi
(Halimatuddahliana, 2004)


BAB III
METODOLOGI PERCOBAAN
3.1  Bahan dan Peralatan
3.1.1 Bahan dan Fungsi
Adapun bahan beserta fungsinya adalah sebagai berikut:
1.      Natrium klorida (NaCl)
                       Fungsi: sebagai bahan percobaan yang dicari titik didihnya.
2.      D-glukosa (C6H12O6)
                       Fungsi: sebagai bahan percobaan yang dicari titik didihnya.
3.      Aquades (H2O)
Fungsi: sebagai pelarut.

3.1.2 Peralatan dan Fungsi
Adapun peralatan beserta fungsinya adalah sebagai berikut:
1.         Labu distilasi
Fungsi: sebagai wadah pelarut yang akan menguapkan larutan.
2.         Neraca elektrik
Fungsi: sebagai alat pengukur jumlah massa zat terlarut
3.         Termometer
Fungsi: untuk mengukur suhu larutan.
4.         Gelas ukur
Fungsi: mengukur volume larutan dan sebagai wadah larutan
yang akan dididihkan.
5.         Batang pengaduk
Fungsi: membantu mengaduk dalam pembuatan larutan.
6.         Pipa bengkok
Fungsi: untuk mengalirkan uap dari labu distilasi ke gelas ukur.
7.         Pipa kapiler
Fungsi: untuk mengalirkan uap ke udara.
8.         Bunsen
Fungsi: sebagai sumber panas.
9.         Kaki tiga dan kasa
Fungsi: sebagai alat untuk menopang tabung distilasi.
10.     Statif dan klem
Fungsi: untuk menyangga labu distilasi agar tidak jatuh.

3.2  Rangkaian Peralatan


Gambar 3.1 Rangkaian Alat Percobaan Kenaikan Titik Didih Metode Landsberger
Keterangan gambar :
1.    Statif                                                   6. Bunsen
2.    Klem                                                    7. Pipa bengkok
3.    Labu distilasi                                       8. Kaki tiga    
4.    Gabus                                                  9. Gelas ukur
5.    Pipa kapiler                                        10. Termometer            


3.3  Prosedur Percobaan
3.3.1  Prosedur Percobaan Kalibrasi
1.      Dirangkai alat yang akan digunakan.
2.      Labu distilasi diisi dengan air hingga 2/3 bagian volumenya, lalu ditutup dengan gabus yang dilengkapi dengan pipa kapiler.
3.      Air dalam labu distilasi dipanaskan sampai mendidih, dan uapnya digunakan untuk mendidihkan aquades dalam gelas ukur sebanyak 11 ml.
4.      Kemudian diukur suhu saat aquades dalam gelas ukur mendidih sebagai suhu kalibrasi.
3.3.2  Kenaikan Titik Didih Metode Landsberger
1.         Dirangkai alat yang akan digunakan.
2.         Labu distilasi diisi dengan air hingga 2/3 bagian volumenya, lalu ditutup dengan gabus yang dilengkapi pipa kapiler.
3.         Gelas ukur diisi dengan air sebanyak 11 ml dan ditambahkan sampel sesuai penugasan.
4.         Diaduk dan kemudian diukur volumenya sebagai V1.
5.         Air dalam labu distilasi dipanaskan sampai mendidih, dan uapnya digunakan untuk mendidihkan larutan dalam gelas ukur.
6.         Suhu pada saat larutan mendidih dicatat.
7.         Diukur volume larutan sebagai V2.
8.         Percobaan diulangi untuk run berikutnya.

BAB IV
HASIL DAN PEMBAHASAN

4.1    Hasil Percobaan Kalibrasi
4.1.1   Kalibrasi Pelarut
V pelarut awal (V0)  :  11 ml
Titik didih kalibrasi  :  90 oC
4.1.2   Penentuan Titik Didih Dengan Metode Landsberger
                       Sampel Natrium Klorida (NaCl)
      Tabel 4.1 Hasil Percobaan untuk Sampel Kalium Klorida
Run
W (gr)
V1 (ml)
V2 (ml)
m1
m2
Td (oC)
∆Td (oC)
1
0,2
94
11,5
18
0,31
0,20
94
2
0,6
96
12,5
20,5
0,85
0,52
96
3
0,8
97
13
21
1,09
0,67
97
4
0,9
98
13,5
22
1,18
0,72
98

                  Kd­teori      = 7,590oC/molal
                       Sampel Fruktosa (C6H12O6)
Tabel 4.2 Hasil Percobaan untuk Sampel Fruktosa (C6H12O6)
Run
W (gr)
V1 (ml)
V2 (ml)
m1
m2
Td (oC)
∆Td (oC)
1
0,1
91
11,5
18,5
0,052
0,032
91
2
0,3
93
11,6
19,5
0,157
0,091
93
3
0,4
94
11,7
20
0,209
0,119
94
4
0,6
95
12
21,5
0,314
0,168
95

            Kd­teori          = 7,467 oC/mola
 oC/molal
            Sampel Glukosa (C6H12O6)
 Tabel 4.3 Hasil Percobaan untuk Sampel Glukosa (C6H12O6)
Run
W (gr)
V1 (ml)
V2 (ml)
m1
m2
Td (oC)
∆Td (oC)
1
0,1
92
11,5
18
0,052
0,033
92
2
0,3
93
11,6
20
0,157
0,089
93
3
0,4
94
11,7
21
0,209
0,113
94
4
0,6
96
12
22,5
0,314
0,160
96

            Kd­teori      = 7,508 oC/molal
 oC/molal


4.2    Pembahasan
4.2.1   Pengaruh Fraksi Mol Zat Terlarut Terhadap Penurunan Tekanan Uap Larutan
            Dibawah ini adalah Gambar 4.1 yaitu grafik yang menyatakan pengaruh fraksi mol zat terlarut Natrium Klorida  (X2) terhadap penurunan Tekanan Uap larutan Natrium Klorida (ΔP), gambar 4.2 yaitu grafik yang menyatakan pengaruh fraksi mol zat terlarut Fruktosa  (X2) terhadap penurunan Tekanan Uap larutan Fruktosa (ΔP), dan gambar 4.3 yaitu grafik yang menyatakan pengaruh fraksi mol zat terlarut Glukosa  (X2) terhadap penurunan Tekanan Uap larutan Glukosa (ΔP).


 Gambar 4.1 Pengaruh Fraksi Mol NaCl  Terhadap Penurunan Tekanan Uap Larutan NaCl (∆P)
                          

Gambar 4.2 Pengaruh Fraksi Mol Fruktosa Terhadap Penurunan Tekanan Uap Larutan Fruktosa (∆P)

Gambar 4.3 Pengaruh Fraksi Mol Glukosa Terhadap Penurunan Tekanan Uap Larutan Glukosa (∆P)

Dari gambar 4.1 ditunjukkan bahwa fraksi mol zat terlarut NaCl (X2) berbanding lurus dengan penurunan tekanan uap larutan Natium Klorida (∆P). Pada run I dengan fraksi mol 5,8. 10-3 diperoleh penurunan tekanan uap larutan NaCl (∆P) sebesar 3,0323 kPa. Pada run II dengan fraksi mol 17,1 10-3 diperoleh penurunan tekanan uap larutan NaCl (∆P) sebesar  8,9931 kPa dan pada run III dengan fraksi mol 22,7 . 10-3 diperoleh penurunan tekanan uap larutan NaCl (∆P) sebesar 11,9228 kPa sedangkan pada run IV dengan fraksi mol 25,4. 10-3 diperoleh penurunan tekanan uap larutan NaCl (∆P) sebesar  1,584913,3753 kPa.
Dari gambar 4.2 ditunjukkan bahwa fraksi mol zat terlarut Fruktosa (X2) berbanding lurus dengan penurunan tekanan uap larutan Fruktosa (∆P). Pada run I dengan fraksi mol 1. 10-3 diperoleh penurunan tekanan uap larutan Fruktosa (∆P) sebesar  0,495 kPa. Pada run II dengan fraksi mol 3 10-3 diperoleh penurunan tekanan uap larutan Fruktosa (∆P) sebesar 1,481 kPa dan pada run III dengan fraksi mol 4 . 10-3 diperoleh penurunan tekanan uap larutan Fruktosa (∆P) sebesar 1,973 kPa sedangkan pada run IV dengan fraksi mol 6. 10-3 diperoleh penurunan tekanan uap larutan Fruktosa (∆P) sebesar 2,954 kPa.
Dari gambar 4.3 ditunjukkan bahwa fraksi mol zat terlarut Glukosa (X2) berbanding lurus dengan penurunan tekanan uap larutan Glukosa (∆P). Pada run I dengan fraksi mol 1. 10-3 diperoleh penurunan tekanan uap larutan Glukosa (∆P) sebesar  0,475 kPa. Pada run II dengan fraksi mol 3 10-3 diperoleh penurunan tekanan uap larutan Glukosa (∆P) sebesar 1,461 kPa dan pada run III dengan fraksi mol 4 . 10-3 diperoleh penurunan tekanan uap larutan Glukosa (∆P) sebesar 1,983 kPa sedangkan pada run IV dengan fraksi mol 6. 10-3 diperoleh penurunan tekanan uap larutan Glukosa (∆P) sebesar 2,964 kPa.
Dari hasil percobaan yang telah dilakukan dapat disimpulkan hasil percobaan yang diperoleh sesuai dengan teori.

4.2.2        Pengaruh Molalitas (m) Terhadap Kenaikan Titik Didih
Dibawah ini Gambar 4.4 yaitu grafik yang menyatakan pengaruh molalitas Natrium Klorida (NaCl) (m) terhadap kenaikan titik didih larutan NaCl (ΔTd), Gambar 4.5 yaitu grafik yang menyatakan pengaruh molalitas Glukosa (m) terhadap kenaikan titik didih larutan Glukosa (ΔTd), dan Gambar 4.6 yaitu grafik yang menyatakan pengaruh molalitas Fruktosa (m) terhadap kenaikan titik didih larutan Fruktosa (ΔTd).


Gambar 4.4 Pengaruh Molalitas NaCl (m) Terhadap Kenaikan Titik Didih Larutan NaCl (∆Td)


Gambar 4.5 Pengaruh Molalitas Glukosa (m) Terhadap Kenaikan Titik Didih Larutan Glukosa (∆Td)
Gambar 4.6 Pengaruh Molalitas Fruktosa (m) Terhadap Kenaikan Titik Didih Larutan Fruktosa (∆Td)

Dari gambar 4.4 ditunjukkan bahwa molalitas Natrium Klorida (m) berbanding lurus dengan kenaikan titik didih larutan Natrium Klorida (∆Td). Pada run I dengan konsentrasi 0,202 molal diperoleh kenaikan titik didih (∆Td) 4 oC, pada run II dengan konsentrasi 0,559 molal diperoleh kenaikan titik didih (∆Td) 6 oC dan pada run III dengan konsentrasi 0,746 molal diperoleh kenaikan titik didih (∆Td) 7 oC.  Sedangkan pada run IV dengan konsentrasi 0,817 molal diperoleh kenaikan titik didih (∆Td) sebesar 8 oC. 
Dari gambar 4.5 ditunjukkan bahwa molalitas Glukosa (m) berbanding lurus dengan kenaikan titik didih larutan Glukosa (∆Td). Pada run I dengan konsentrasi 0,033 molal diperoleh kenaikan titik didih (∆Td) 2 oC, pada run II dengan konsentrasi 0,089 molal diperoleh kenaikan titik didih (∆Td) 3 oC dan pada run III dengan konsentrasi 0,113 molal diperoleh kenaikan titik didih (∆Td) 4 oC.  Sedangkan pada run IV dengan konsentrasi 0,160 molal diperoleh kenaikan titik didih (∆Td) sebesar 6 oC. 
Dari gambar 4.6 ditunjukkan bahwa molalitas Fruktosa (m) berbanding lurus dengan kenaikan titik didih larutan Fruktosa (∆Td). Pada run I dengan konsentrasi 0,032 molal diperoleh kenaikan titik didih (∆Td) 1 oC, pada run II dengan konsentrasi 0,091 molal diperoleh kenaikan titik didih (∆Td) 3 oC dan pada run III dengan konsentrasi 0,119 molal diperoleh kenaikan titik didih (∆Td) 4 oC. Sedangkan pada run IV dengan konsentrasi 0,168 molal diperoleh kenaikan titik didih (∆Td) sebesar 5 oC. 
Hasil eksperimen Roult menunjukan bahwa Kenaikan titik didih larutan akan semakin besar apabila konsentrasi (molal) dari zat terlarut semakin besar. Titik didih larutan akan lebih tinggi dari titik didih pelarut murni. Hal ini juga diikuti dengan penurunan titik beku pelarut murni, atau titik beku larutan lebih kecil dibandingkan titik beku pelarutnya. Roult menyederhanakan ke dalam persamaan:
ΔTb = kb . m
Perubahan titik didih atau ΔTb merupakan selisih dari titik didih larutan dengan titik didih pelarutnya, seperti persamaan :
ΔTb = Tb – Tbº
Hal yang berpengaruh pada kenaikan titik didih adalah harga kb dari zat pelarut. Kenaikan tidak dipengaruhi oleh jenis zat yang terlarut, tapi oleh jumlah partikel atau mol terlarut khususnya yang terkait dengan proses ionisasinya. Untuk zat terlarut yang bersifat elektrolit persamaan untuk kenaikan titik didik harus dikalikan dengan faktor ionisasi larutan, sehingga persamaannya menjadi :
                                                           ΔTb = kb . m.i                                (Dina, 2012)
Keterangan:
Tb =  kenaikan titik didih larutan
Kb = tetapan kenaikan titik didih molal pelarut (kenaikan titik didih untuk 1 mol zat dalam 1000 gram pelarut)
m   = molal larutan (mol/100 gram pelarut)
i     = faktor van’t hoff
Dari hasil percobaan yang telah dilakukan dapat disimpulkan hasil percobaan yang diperoleh adalah sesuai dengan teori.

4.2.3        Perbandingan Kenaikan Titik Didih Larutan Dengan Berat Molekul yang Sama

Gambar 4.7 Perbandingan Antara Kenaikan Titik Didih Larutan Glukosa dengan Kenaikan Titik Didih Larutan Fruktosa

Dari gambar ditunjukkan bahwa pada massa Fruktosa dan Glukosa yang sama, ada perbedaan kenaikan titik didih antara kedua larutan. Pada run I dengan massa 0,1 gram, kenaikan titik didih (∆Td) glukosa adalah 2 oC sedangkan kenaikan titik didih (∆Td) fruktosa adalah 1 oC, pada run II dengan massa 0,3 gram, kenaikan titik didih (∆Td) glukosa adalah 3 oC sedangkan kenaikan titik didih (∆Td) fruktosa adalah 3 oC, pada run III dengan massa 0,4 gram, kenaikan titik didih (∆Td) glukosa adalah 4 oC sedangkan kenaikan titik didih (∆Td) fruktosa adalah 4 oC, pada run IV dengan massa 0,6 gram, kenaikan titik didih (∆Td) glukosa adalah 6 oC sedangkan kenaikan titik didih (∆Td) fruktosa adalah 5 oC.
Secara teori, titik leleh glukosa adalah 146 oC dan titik leleh fruktosa adalah 103 oC. Maka, titik leleh glukosa lebih tinggi daripada titik leleh fruktosa (Sciencelab, 2012).
Hasil percobaan menyatakan bahwa kenaikan titik didih (∆Td) glukosa lebih besar daripada kenaikan titik didih (∆Td) fruktosa. Maka percobaan ini, sesuai dengan teori.


Referensi : 
 Chang, Raymond. 2010. Kimia Dasar. Edisi Ketiga. Jilid 1. Jakarta : Erlangga
  Halimatuddahliana. 2004. Pembuatan n-Butanol Dengan Proses Fermentasi. Universitas Sumatera Utara : Fakultas Teknik
  Geankoplis, C.J. 1993. Transport Processes and Separation Process Principles. Edisi Keempat. New Jersey : Pearson Education, Inc
Kadri, A. 2009. Kimia Medik. Medan : Fakultas Kedokteran Universitas Sumatera Utara
Perry, Robert H., Green, Don W., Maloney, James O. 1997. Chemical Engineer’s Handbook. Edisi Keenam. McGraw-Hill Book Company
Sukardjo. 1997. Kimia Fisika. Jakarta : Rineka Cipta
Takeuchi, Yashito. 2006. Pengantar Kimia. Tokyo: Muki Kagaku


Cara